
在机械加工车间中,工人常提及“这个尺寸大了一丝,再往里补两丝。”这里的“一丝”并非文学修辞,而是机械加工领域的习惯用语,通常指0.01毫米,即10微米。图纸与检验记录仍须使用毫米、微米等法定计量单位,不可直接用“丝”替代正式尺寸。
10微米看似微小,但对精密零件而言,数丝的误差即可能影响配合质量。孔径偏大,轴与孔之间易产生松动;孔径偏小,零件则无法装入。多个零件各自存在微小误差,装配后还可能形成累积偏差。因此,数控机床的价值不仅在于将金属切削成形,更在于将尺寸、形状及相互位置控制在图纸规定的公差范围内。
2026年8月,常州市工业和信息化局在公开材料中提到,常州已形成从机床整机到丝杠、导轨、主轴、刀库和刀具的完整工业母机产业链。当地的智能制造龙城实验室正围绕机床精度保持性开展研究,建设测试平台,研发热误差补偿系统。江苏对“丝级”精度的追求,已从单台设备延伸至关键零部件、检测方法与长期性能评价层面。
然而,数控机床显示屏上的坐标虽可精确到小数点后数位,却不意味着加工出的零件必然达到同等精度。机床只按程序控制刀具与工件的相对运动,最终尺寸仍受机械结构、温度、刀具、装夹及切削状态等多重因素制约。
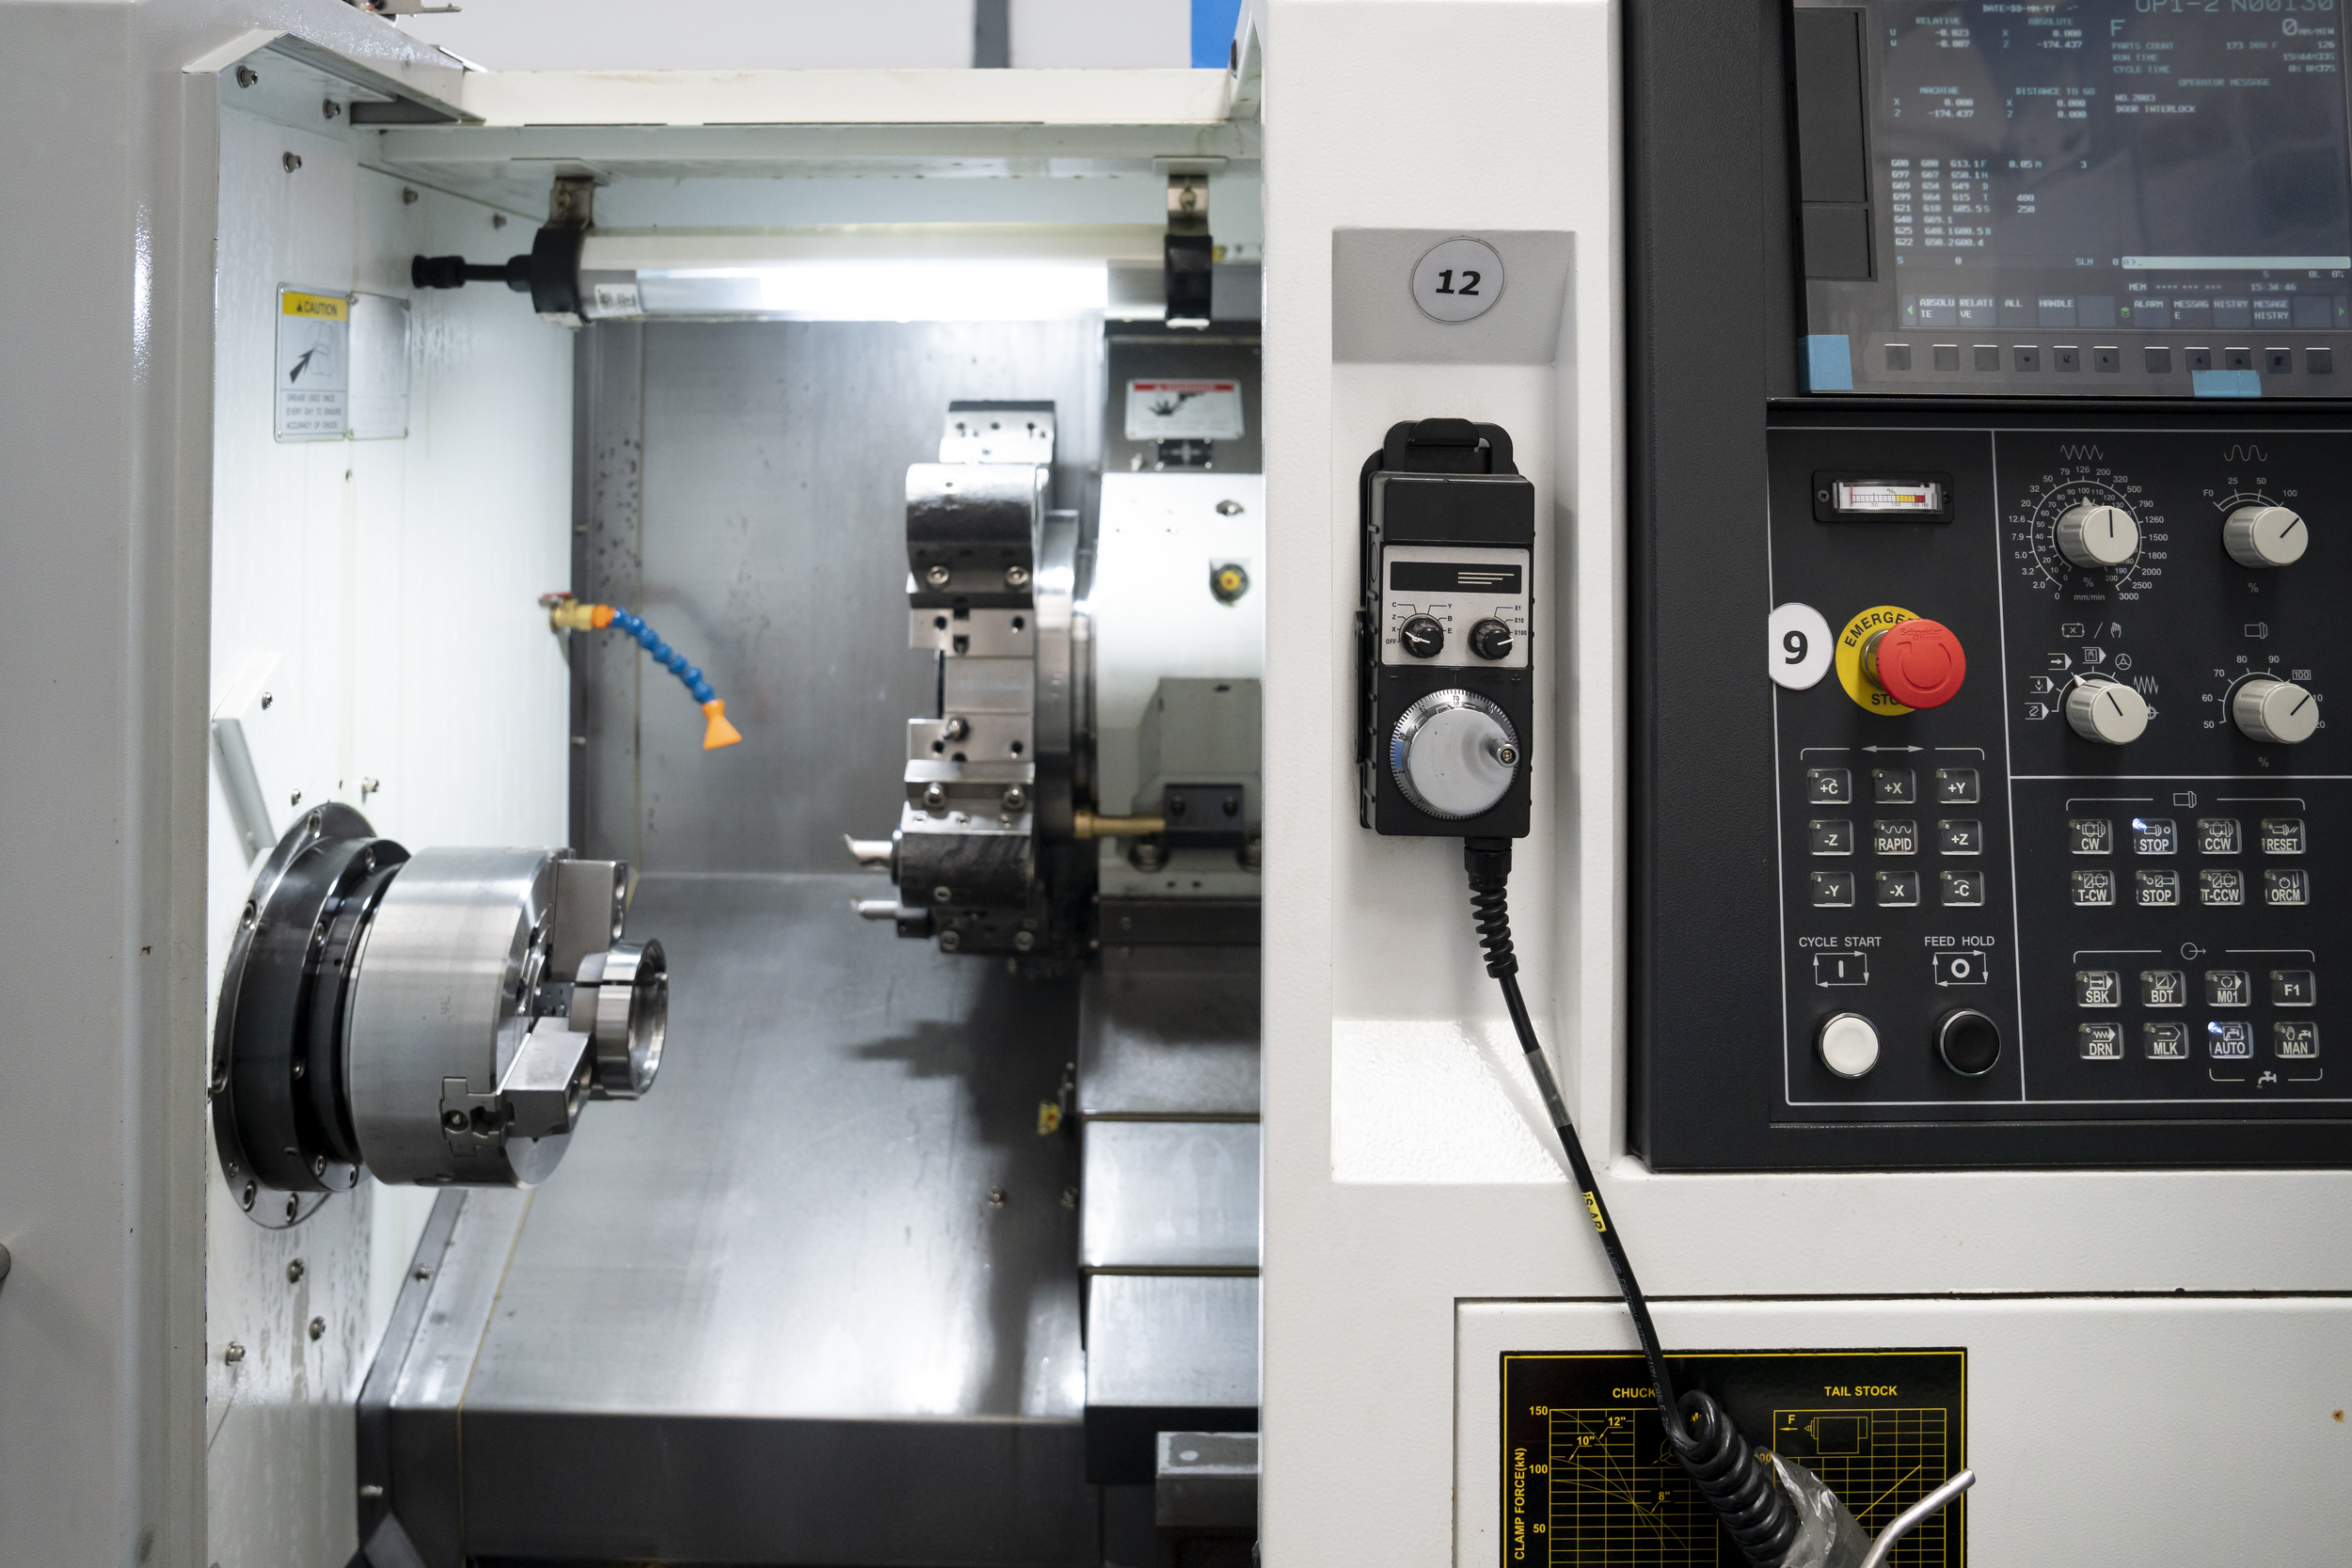
数控加工工具
指令移动一丝,刀具真能移动一丝吗?
数控加工开始前,技术人员根据零件图纸确定工艺方案,编写数控程序。程序中的坐标、速度与进给量等指令被送入数控系统,系统控制伺服电机旋转,通过丝杠、导轨等部件驱动工作台或刀具运动。
从程序上看,让刀具沿某方向移动0.01毫米并不困难。真正的难点在于:数控系统发出的指令,能否准确转化为机床的实际位移。
丝杠在传递运动时可能存在螺距误差,导轨安装状态影响工作台的直线运动,机床各运动轴之间亦可能存在垂直度偏差。若某直线轴在运动时出现轻微偏斜,或回转轴的中心位置存在偏差,刀具最终到达的位置便与理论坐标产生偏差。这类由机床结构、制造及装配状态引起的误差,通常称为几何误差。
传动部件之间还可能存在间隙。当运动轴改变方向时,电机虽已反转,工作台却未必能立即响应。数控系统可通过参数对部分误差进行补偿,但补偿值须建立在精确测量的基础上。若机床经维修、碰撞或长期使用后状态发生变化,原有补偿参数可能不再适用。
机床本身的定位精度也不能直接等同于零件的加工精度。定位精度主要反映运动部件能否到达规定位置,而加工过程还涉及切削力、刀具磨损及材料变形。机床空载检测时位置准确,真正切削金属时,刀具、工件与机床结构仍可能因受力而产生微小变形。
因此,判断加工精度不能仅凭程序坐标与机床参数,还需通过量具、检测仪器或在线测量系统对实际工件进行检验。图纸要求控制的是零件最终尺寸,而非机床显示屏上的数字。
温度、刀具与振动,都可能带走几丝精度
机床刚开机时温度较低,连续加工一段时间后,主轴、电机、轴承和丝杠逐渐发热。金属部件受热膨胀,即便伸长量仅有几微米,也可能反映在零件尺寸上。同一程序在冷机与热机状态下运行,结果往往不尽相同。
车间环境同样影响精密加工。昼夜温差、空调气流、阳光照射,乃至附近设备产生的热量,均可能改变机床不同部位的温度分布。若机床一侧升温快、另一侧升温慢,不均匀热变形便会导致主轴与工作台相对位置发生变化。
这也解释了为何有些零件初期加工尺寸合格,连续生产后却逐渐偏移。操作人员若仅修改刀具补偿,而未判断误差变化是否与温度相关,就可能不断追调尺寸,甚至造成补偿过量。
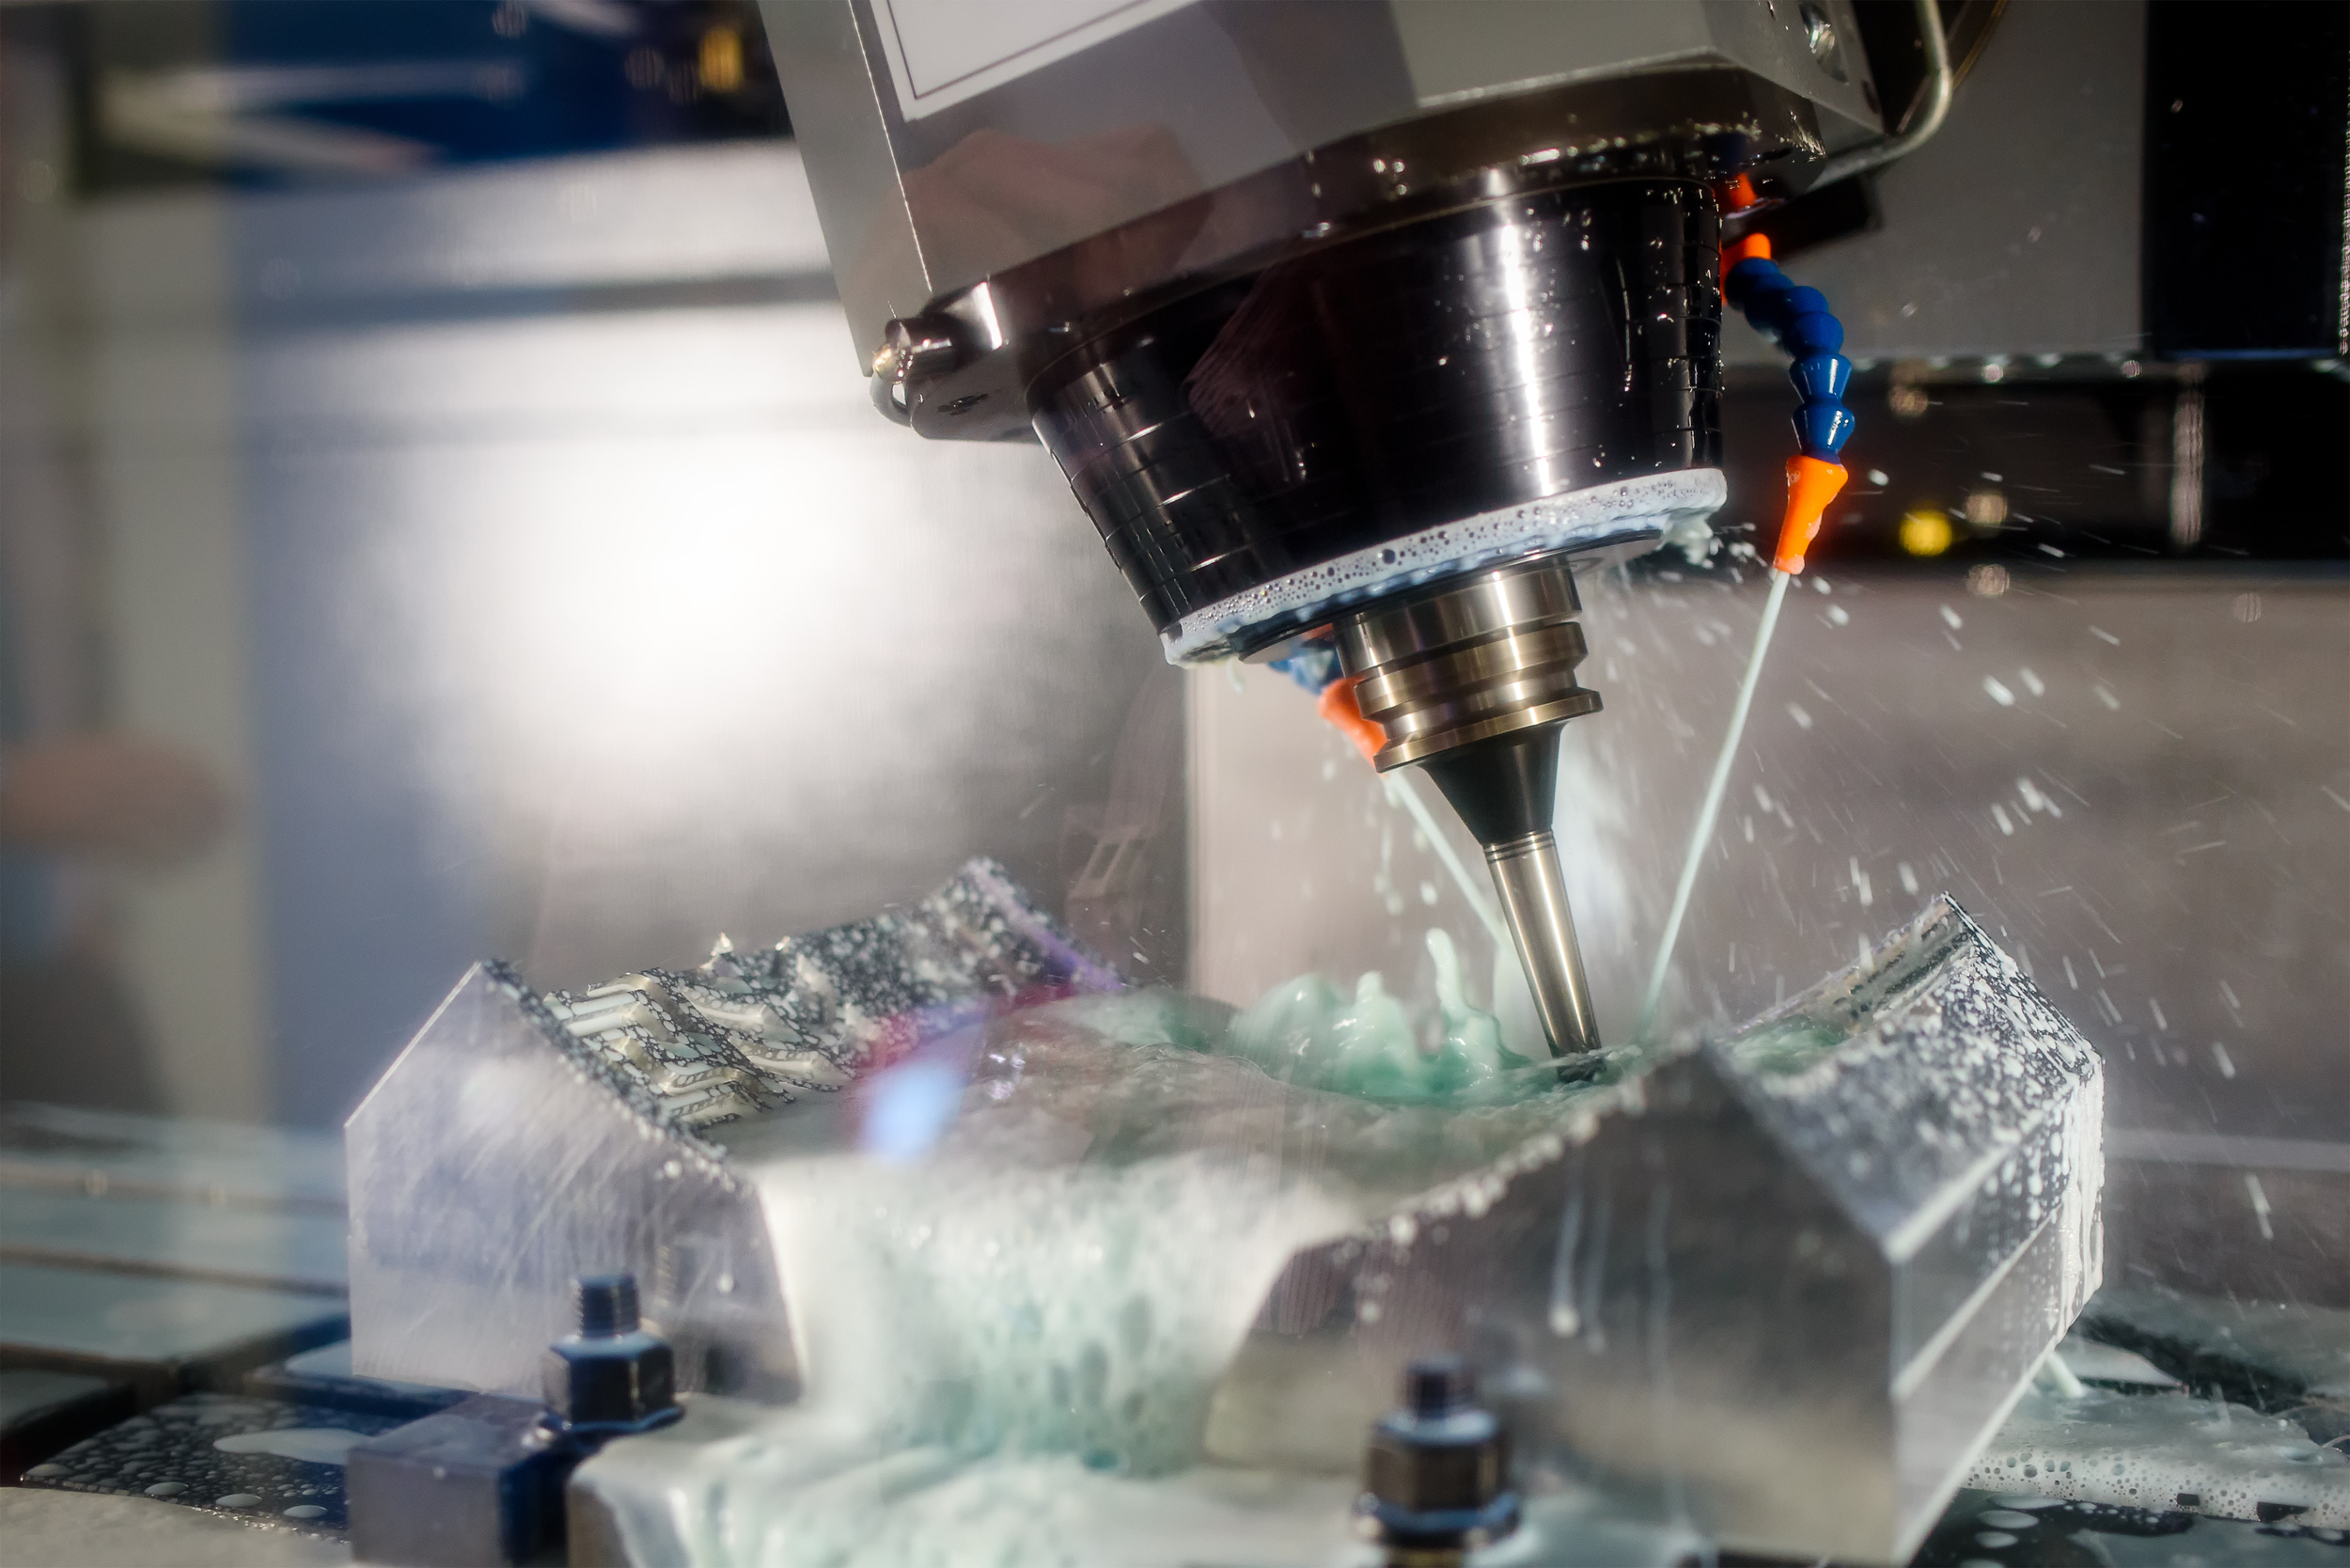
高速钻头
刀具则是另一关键因素。刀具在切削过程中逐渐磨损,刀尖位置与切削状态随之改变。车削外圆时,刀具磨损可能使零件尺寸逐渐增大;铣削时,刃口磨钝会增大切削力,影响表面质量与尺寸稳定性。不同刀具材料、工件材料及切削参数,磨损速度各异,不能仅依固定加工数量机械换刀。
刀具安装同样不可忽视。刀柄与主轴锥孔之间若夹有铁屑或油污,刀具可能出现微小偏斜;刀具伸出过长,刚性下降,切削时更易发生让刀与振动;更换刀具后若刀长、刀径补偿输入有误,再精密的机床也会加工出偏差尺寸。
工件装夹亦会影响加工结果。夹紧力过小,工件可能在切削中移位;夹紧力过大,薄壁零件则可能变形。工件在夹紧状态下测量合格,松开后回弹,尺寸与形状仍可能超差。因此,装夹不仅要牢固,还需兼顾受力位置与零件刚性。
振动则同时影响尺寸与表面质量。当刀具、工件或机床结构发生颤振时,零件表面可能出现规则振纹,切削声音也随之变化。盲目提高转速与进给速度,未必能提升效率,反可能使切削状态失稳。产业工人的听觉、触觉及长期观察经验,在判断异常振动、刀具磨损与切削状态时,依然具有重要价值。
从单件合格,迈向长期稳定合格
一台新机床能加工出合格零件,不代表长期使用后仍能保持相同精度。丝杠、导轨、轴承和主轴会逐渐磨损,机床基础及装配状态也可能变化。高端数控机床不仅追求初始精度,更重视精度保持性,即设备经长期运行后精度下降的速度。
2026年,智能制造龙城实验室围绕工业母机精度保持性持续开展测试研究。据常州科教城公开资料,实验室已建立从基础件、功能部件到整机的测试与验证体系,可对机床施加温度、振动与载荷等多种影响,观测设备精度变化规律。此类测试的目的并非验证单次加工精度,而是及早发现长期使用中可能出现的精度退化问题。
针对热误差,研究人员还可在机床各部位布置温度传感器,记录温度变化与位置偏移的关系,构建补偿模型。机床运行时,数控系统依据温度数据对运动指令进行修正,以抵消部分热变形影响。
数控机床旁的工业工程师
但误差补偿无法替代良好的机械状态。若丝杠严重磨损、主轴轴承异常或机床基础松动,仅靠修改补偿参数难以根本解决问题。补偿适用于可测量、具有一定规律性的误差,机械故障与不稳定因素仍需通过检查与维修处理。
在生产现场,保持“丝级”精度需将加工、测量与维护衔接起来。首件加工后,应依工艺要求检验关键尺寸;连续生产中,需观察尺寸是否出现规律性漂移;刀具更换、夹具调整或设备维修后,应重新确认坐标与补偿参数;检测设备本身亦须按规程校准,避免将量具误差误作加工误差。
测量结果还需与加工过程对应记录。若仅记录“尺寸超差”而未关联机床、刀具、加工时间及工件批次,便难以追溯问题根源。较有效的做法是将关键尺寸变化与刀具使用情况、设备温度、报警记录及工艺参数关联分析。尺寸单向渐变,多与刀具磨损或热漂移有关;尺寸忽大忽小,则需关注装夹、测量及切削稳定性等因素。
所谓“调一丝”,不应只是看到尺寸偏大便立即修改一个数值。操作者应首先确认测量方法是否准确,再判断偏差是否稳定、是否存在变化趋势。唯有明确误差来源后,方可决定调整刀具补偿、修正工艺参数,抑或检查机床与夹具。若原因不明,频繁修改补偿值反而可能扰乱原本稳定的加工过程。
从程序中的一个坐标,到零件上的真实尺寸,中间历经数控系统、伺服驱动、丝杠导轨、主轴刀具、工件夹具及测量检验等多个环节。任一环节的变化,都可能引入几微米乃至几十微米的误差。江苏数控机床产业对“丝级”精度的追求,并非依靠某一台高档设备,而是通过关键部件、误差补偿、性能测试与现场质量控制协同实现。真正的精度革命,不在于将显示屏上的数字写得更为冗长,而在于使设备在不同时间、不同批次与不同工况下,均能稳定加工出符合要求的零件。对产业工人而言,能够看懂误差、判断趋势并找到根源,正是驾驭高端数控机床的重要能力。
文/刘玉柱、刘季伟 图/视觉中国
(财经责编:未找到用户
 )


 晋ICP备17002471号-6