
智能船厂与传统船厂有什么不同
造一艘巨轮,不像造家电那样在流水线上一走而过。钢板先加工成零件,拼成分段,再像搭积木一样总组搭载,随后安装管线设备、涂装、调试。大型船舶零件数以百万计,焊缝总长可达数百公里,每条船还按船东要求单独设计,造船因此既讲规模,又讲定制。
走进智能船厂,钢板、火花、吊车一样不少,场景并不陌生。“智能”体现在哪里?差别主要不在人,而在信息能否流动:设计、设备、物料、质量和计划有没有被数据连成一体,现场一有变化,后续安排能不能跟着调整。
智能不等于无人
传统船厂并非手工作坊,数控机床、自动焊机和大型吊车早已上岗。真正拖后腿的是“信息孤岛”:设计变更靠文件层层传达,进度靠人工汇报,找一件物料要翻台账、打电话。每个局部都在运转,全厂却拼不出同一张“生产全景图”。
智能船厂给每块钢板、每条焊缝、每台设备办“数字身份证”:设计数据进入车间,设备回传状态,物料和检验结果各自留下记录。哪道工序慢了、哪个零件有问题,当场可见,计划随之重排。自动化是机器照着剧本做动作,智能化是机器看得见现场、人看得清全局。
自动化切割按数据套裁钢板
先看下料。一块钢板上要套裁出几十种船体零件,就像裁缝在整匹布上排布裁片:排得紧凑省材料,走线合理省工时。套料软件算好位置,数控火焰、等离子或激光按路径切割,零件编号和材料批次随切随记;检测结果还会回传,改进下一张排样图。
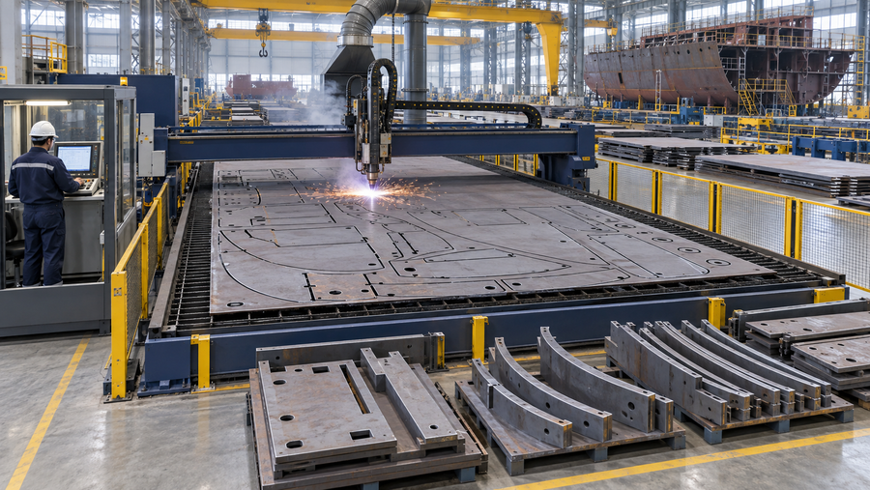
图1 自动化切割场景示意。数控设备按照数字化套料方案加工船用钢板,在保证零件精度的同时尽量减少边角余料。
智能焊接机器人认得焊缝
再看焊接。一艘船的焊缝成千上万条,过去全凭焊工经验。智能焊接远不止给机械臂装把焊枪:传感器先“看”清焊缝位置,机器人按实际焊缝修正轨迹,焊接参数全程留痕,出了缺陷能查到对应的焊缝。规则、重复的焊缝交给机器人,狭窄多变的角落留给焊工,人机各干各的拿手活。
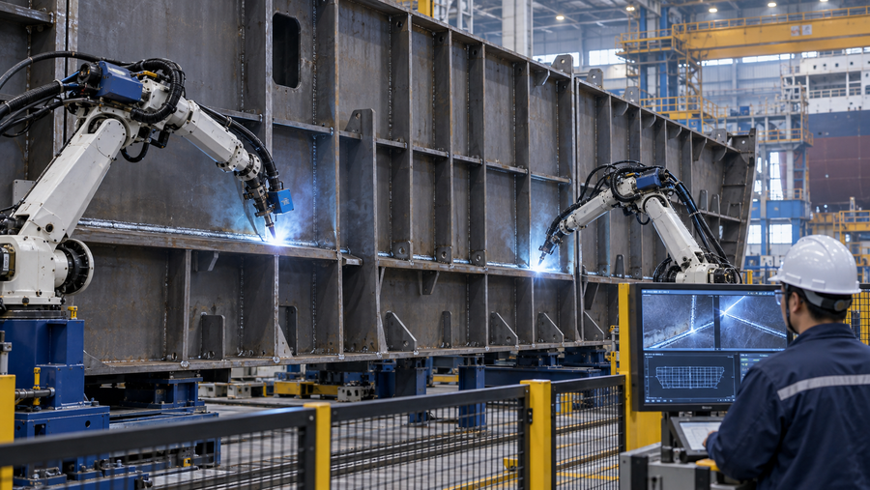
图2 智能焊接场景示意。传感器帮助机器人识别焊缝并跟踪实际轨迹,技术人员在安全区域内监控工艺和质量状态。
物流调度让物料准时到工位
物流同样要紧。小到螺丝仪表,大到数百吨的分段,一件关键物料没到,工位就得停下来等。过去靠电话、单据和经验,上游一延期就乱套。智能调度把物料、库位、工位需求和车辆放进同一张动态任务表,回答“运什么、何时运、谁来运”。分段计划一推迟,配送优先级随之改变,免得物料早到白占场地。
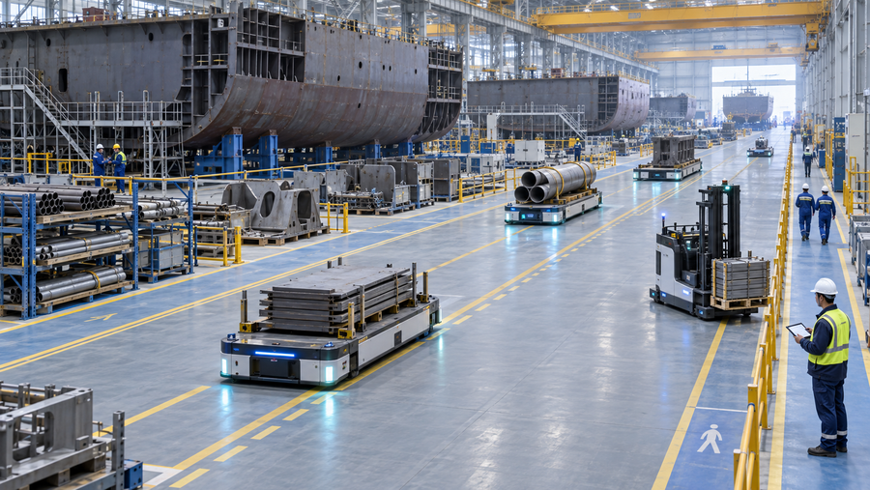
图3 物流调度场景示意。自动运输设备依据工位需求配送钢板、管件和零部件,人员与车辆在分隔路线内协同作业。
数字化管理把全厂连成一张网
切割机、机器人、运输车是“手脚”,数字化生产管理是“神经系统”。它把设计、计划、库存、质量和进度连在一起:设计一改,系统找出受影响的零件和工序;一处延误,计划重新排程;出了质量问题,沿着记录能追到材料、设备和参数。
常听说的“数字孪生”就在这一层。它不是一幅好看的三维动画——模型要持续接收现场数据,能用来算工期、比方案,才算真的“孪生”。

图4 数字化生产管理场景示意。生产指挥人员把数字模型、任务进度、设备状态和现场画面结合起来,协调设计、制造和质量信息。
智能化不会一夜完成
老设备能否联网、数据标准能否统一、工人能否掌握新技能,都影响进度。现实的路径,通常是先改造切割、焊接等较稳定的工序,再把一个个智能单元连成车间、连成全厂。
说到底,两者最大的不同,是现场变化能否及时变成系统里的新安排:机器稳定执行,数据看清全局,人负责判断与决策。当信息跑得和钢板一样快,船厂才算真正有了“智能”。
(科技责编:李主编
 )


 晋ICP备17002471号-6